


FREZ TREPANACYJNY 16x50 MM HSSE

165,16 zł / opak.
134,28 zł / opak.
Frez trepanacyjny HSSE Ø 16 × 50 mm – otwory w stali bez nawiercania i bez gratowania
Frez trepanacyjny Ø 16 mm HSSE o głębokości roboczej 50 mm – do otworów w grubych płaskownikach, belkach, kołnierzach i pakietach blach o grubości do ok. 50 mm. Frez wycina pierścień materiału, dlatego wierci w pełnym materiale bez wstępnego nawiercania, przy bardzo małym zapotrzebowaniu na moc. Otwory są idealnie okrągłe i nie wymagają gratowania. Sprzedaż na sztuki.
Frez trepanacyjny HSSE Ø 16 × 50 mm – charakterystyka
Frez trepanacyjny Ø 16 mm HSSE o głębokości roboczej 50 mm – do otworów w grubych płaskownikach, belkach, kołnierzach i pakietach blach o grubości do ok. 50 mm. Część skrawająca: stal szybkotnąca HSSE.
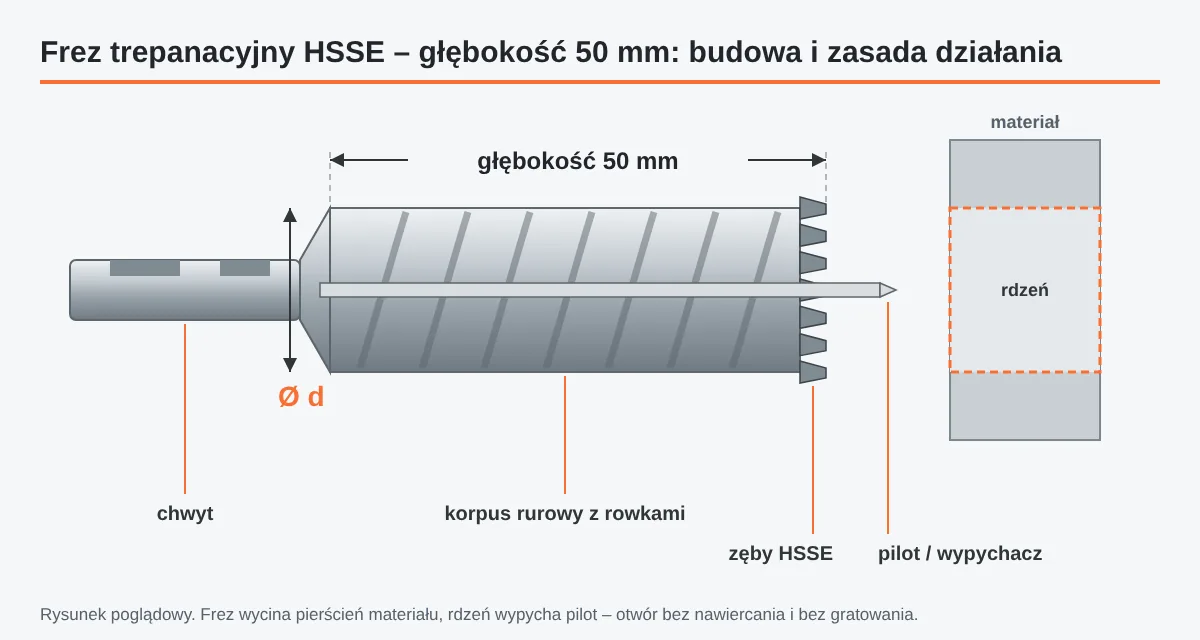
Frez trepanacyjny (wiertło rurowe) wycina w materiale tylko pierścień, a środek otworu wypada w postaci rdzenia. Dzięki temu frez umożliwia wiercenie otworów w pełnym materiale bez wstępnego nawiercania i ma bardzo małe zapotrzebowanie na moc. Otwory nie wymagają gratowania, są idealnie okrągłe, a gładkością i precyzją wykonania bliższe są rozwiercaniu niż wierceniu.
Frez można stosować w wiertarkach magnetycznych i maszynach stacjonarnych – wiertarkach, tokarkach oraz frezarkach, także sterowanych numerycznie (CNC). Do centrowania i wypychania rdzenia służy pilot (wypychacz), który usztywnia proces skrawania i wyrzuca rdzeń po zakończeniu wiercenia.
Wymiar 16 × 50 mm oznacza średnicę wycinanego otworu 16 mm i głębokość roboczą 50 mm – maksymalną grubość materiału, którą frez przetnie w jednym przejściu.
Zalety frezu trepanacyjnego HSSE
Wiercenie w pełnym materiale od razu na średnicę.
Otwór idealnie okrągły, gładki jak po rozwiercaniu.
Skrawany tylko pierścień – lżejsza praca maszyny.
Krótszy czas niż wiercenie pełnym wiertłem.
Wiele zębów – spokojna praca i łamanie wióra.
Możliwość stosowania pilota-wypychacza.
Zastosowanie – otwory w stali i metalach
otwory pod śruby w belkach, kątownikach i blachach węzłowych
płaskowniki, kołnierze, wsporniki, ramy
przepusty w zbiornikach, obudowach i rozdzielnicach
otwory montażowe w maszynach i podporach
otwory przy chłodzeniu i umiarkowanych obrotach
powtarzalne otwory na wiertarkach i frezarkach CNC
W skrócie
Jak dobrać frez
Cztery parametry, które decydują o dobrym otworze.
Parametry techniczne frezu trepanacyjnego HSSE Ø 16 × 50 mm
Wymiar zapisany jako Ø d × głębokość robocza.
| Parametr | Wartość | Warunki / norma |
|---|---|---|
| Rodzaj | frez trepanacyjny (wiertło rurowe) do metalu | |
| Symbol | TREPHSSE16.50 | |
| Średnica otworu (d) | 16 mm | |
| Głębokość robocza | 50 mm | maks. grubość materiału |
| Część skrawająca | stal szybkotnąca HSSE | |
| Liczba zębów | wiele zębów o zmiennej geometrii | |
| Maszyny | wiertarki magnetyczne, wiertarki stacjonarne, tokarki, frezarki | także CNC |
| Pilot / wypychacz | stosowany do centrowania i wyrzucania rdzenia | sprzedawany osobno |
| Materiały | stal konstrukcyjna i węglowa, stal nierdzewna, metale nieżelazne (aluminium, miedź, mosiądz) | |
| Chłodzenie | emulsja lub olej do wiercenia | zalecane |
| Sprzedaż | 1 szt. |
Który frez wybrać
Przykłady doboru frezu trepanacyjnego w ofercie e-Pamar.
| Zadanie | Preparat | Uwagi |
|---|---|---|
| Otwór pod śrubę M16 | frez Ø 18 mm | otwór przejściowy |
| Otwór pod śrubę M20 | frez Ø 22 mm | otwór przejściowy |
| Materiał do 25 mm | frez 25 mm (HSSE) | blachy, płaskowniki, profile |
| Twardsza stal, duża seria otworów | frez TCT 50 mm | ostrza z węglika spiekanego |
| Otwór w cienkiej blasze | wiertło stopniowe | do ok. 4 mm grubości |
Jak wiercić frezem trepanacyjnym HSSE – krok po kroku
Bezpieczna praca
Ryzyka: ostre i gorące wióry oraz rdzeń; wciągnięcie odzieży przez obracające się narzędzie; zsunięcie wiertarki magnetycznej przy zaniku magnesu.
Zasady: pracuj w okularach, bez luźnej odzieży i rękawic przy wirujących częściach; usuwaj wióry hakiem, nie ręką; dobieraj obroty do średnicy i materiału.
Ochrona osobista: okulary ochronne, ochronniki słuchu, obuwie ochronne; rękawice tylko przy obsłudze zatrzymanej maszyny.
Konserwacja i przechowywanie
Po pracy oczyść frez z wiórów i chłodziwa, zabezpiecz cienką warstwą oleju.
Przechowuj w etui, tak by zęby nie uderzały o inne narzędzia.
Nie używaj frezu z wykruszonymi lub wyszczerbionymi zębami.
Inne rozmiary frezów trepanacyjnych
HSSE 50 mmØ14Ø 14 × 50 mm
HSSE 50 mmØ15Ø 15 × 50 mm
HSSE 50 mmØ16Ø 16 × 50 mm ✓
ten produktØ17Ø 17 × 50 mm
HSSE 50 mmØ18Ø 18 × 50 mm
HSSE 50 mmØ19Ø 19 × 50 mm
HSSE 50 mmØ16Ø 16 × 25 mm
HSSE 25 mmØ16Ø 16 × 50 mm
TCT 50 mm
Pełna tabela średnic serii jest w karcie technicznej PDF.
Przyda się w warsztacie
Karta techniczna frezów trepanacyjnych HSSE 50 mm
Dane i dokumenty
■ część skrawająca: stal szybkotnąca HSSE
■ głębokość robocza: 50 mm
■ wymiar tego frezu: Ø 16 × 50 mm
■ symbol: TREPHSSE16.50
Najczęściej zadawane pytania o frez trepanacyjny Ø 16 mm
Czy trzeba nawiercać otwór przed frezem trepanacyjnym?▼
Nie. Frez umożliwia wiercenie w pełnym materiale bez wcześniejszego nawiercania – centruje go pilot.
Jaką grubość materiału przewierci frez 50 mm?▼
Głębokość robocza wynosi 50 mm – to maksymalna grubość materiału, którą frez przetnie w jednym przejściu.
Do jakich maszyn pasuje frez?▼
Do wiertarek magnetycznych oraz maszyn stacjonarnych – wiertarek, tokarek i frezarek, także CNC. Przed zakupem sprawdź zgodność chwytu z uchwytem maszyny.
Czym różni się frez HSSE od TCT?▼
HSSE ma zęby ze stali szybkotnącej – uniwersalny i ekonomiczny wybór do stali i metali nieżelaznych. TCT ma zęby z węglika spiekanego – jest odporniejszy na ścieranie i temperaturę, wydajniejszy w twardszej i grubej stali.
Czy otwór trzeba gratować?▼
Nie. Otwory wykonane frezem są idealnie okrągłe i gładkie – bliższe rozwiercaniu niż wierceniu.
Czy potrzebny jest pilot?▼
Pilot (wypychacz) centruje frez, usztywnia skrawanie i wypycha rdzeń po wierceniu. Jest sprzedawany osobno.
Jak przedłużyć żywotność frezu?▼
Stosuj chłodzenie, nie dociskaj gwałtownie na początku wiercenia, dobieraj obroty do średnicy i usuwaj wióry z frezu po każdym otworze.


