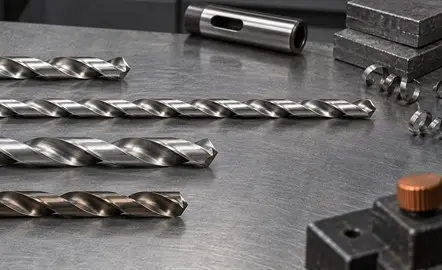
Jakie wiertło do metalu wybrać? HSS-G, HSS-Co czy stopniowe + tabela obrotów

Wiertło ślizga się po blasze, piszczy, robi się niebieskie albo przestaje skrawać po kilku otworach? Najczęściej winna nie jest wiertarka, lecz źle dobrany rodzaj wiertła, za wysokie obroty albo brak chłodzenia.
Do typowych prac w zwykłej stali wybierz precyzyjnie szlifowane wiertło HSS-G. Do stali nierdzewnej i materiałów trudniej skrawalnych lepsze będzie HSS-Co (kobaltowe), używane na niskich obrotach, ze stałym dociskiem i chłodzeniem. Do różnych średnic w cienkiej blasze najwygodniejsze jest wiertło stopniowe, a do dużych otworów w grubszej stali – trepanacyjne.
HSS-G, HSS-Co i stopniowe – czym się różnią?
HSS-G
Stal szybkotnąca, rowki szlifowane. Dokładna geometria – do stali konstrukcyjnej, żeliwa, aluminium i metali kolorowych.
HSS-Co
Stal szybkotnąca z dodatkiem kobaltu (zwykle 5%). Wytrzymuje wyższą temperaturę – do nierdzewki, kwasówki i stali twardszych.
Stopniowe
Jedno narzędzie, wiele średnic. Stożkowe stopnie wiercą i powiększają otwory w cienkiej blasze i profilach bez szarpania.
Trepanacyjne
Wycina pierścień zamiast zamieniać cały otwór w wiór. Do dużych otworów w grubszej stali, najlepiej na wiertarce magnetycznej.
| Cecha | HSS-G | HSS-Co | Stopniowe | Trepanacyjne |
|---|---|---|---|---|
| Stal konstrukcyjna | do ok. 4 mm | duże Ø | ||
| Stal nierdzewna | HSS-Co tak | |||
| Aluminium, miedź, mosiądz | ||||
| Odporność na temperaturę | ||||
| Cena | najniższa | najwyższa | ||
| Typowe zastosowanie | otwory Ø 1–13 mm w stali | nierdzewka, stal twardsza | blachy, obudowy, przepusty | otwory Ø 12–100+ mm |
Jakie wiertło wybrać? Tabela szybkiej decyzji
Znajdź materiał lub zadanie – w drugiej kolumnie masz najczęstszy wybór.
| Materiał lub zadanie | Najczęstszy wybór | Najważniejsza wskazówka |
|---|---|---|
| Stal konstrukcyjna, zwykłe profile | HSS-G | punktak i umiarkowane obroty |
| Stal nierdzewna i kwasoodporna | HSS-Co | niskie obroty, stały docisk, chłodzenie |
| Cienka blacha (do ok. 4 mm) | wiertło stopniowe | kontroluj głębokość, żeby nie przekroczyć średnicy |
| Duży otwór w grubszej stali | wiertło trepanacyjne | stabilna maszyna i chłodziwo |
| Głęboki lub trudno dostępny otwór | długie HSS-G / HSS-Co (DIN 340) | często wycofuj wiertło i usuwaj wióry |
| Aluminium i metale kolorowe | HSS-G | wyższe obroty, zapobiegaj zaklejaniu rowków |
| Otwór pod gwint | HSS-G (w nierdzewce HSS-Co) | średnica z tabeli wierteł pod gwint |
Jakie obroty ustawić? Tabela dla średnic
Orientacyjne obroty dla wierteł HSS z chłodzeniem, liczone z prędkości skrawania: stal ok. 25 m/min, nierdzewka ok. 10 m/min, aluminium ok. 60 m/min.
| Średnica wiertła | Stal konstrukcyjna | Stal nierdzewna (HSS-Co) | Aluminium |
|---|---|---|---|
| 3 mm | 2650 obr/min | 1050 obr/min | 6350 obr/min |
| 4 mm | 2000 obr/min | 800 obr/min | 4750 obr/min |
| 5 mm | 1600 obr/min | 650 obr/min | 3800 obr/min |
| 6 mm | 1350 obr/min | 550 obr/min | 3200 obr/min |
| 8 mm | 1000 obr/min | 400 obr/min | 2400 obr/min |
| 10 mm | 800 obr/min | 300 obr/min | 1900 obr/min |
| 12 mm | 650 obr/min | 250 obr/min | 1600 obr/min |
| 13 mm | 600 obr/min | 250 obr/min | 1450 obr/min |
Wzór: obroty = prędkość skrawania × 1000 / (π × średnica). Przy wiertarce ręcznej i bez chłodzenia zejdź niżej. Im większa średnica i twardszy materiał, tym niższe obroty.
Jakie wiertło pod gwint? M3–M12
Średnica otworu pod gwint metryczny zwykły (wiertło = średnica gwintu – skok).
| Gwint | Skok | Wiertło | Gwint | Skok | Wiertło |
|---|---|---|---|---|---|
| M3 | 0,5 mm | 2,5 mm | M8 | 1,25 mm | 6,8 mm |
| M4 | 0,7 mm | 3,3 mm | M10 | 1,5 mm | 8,5 mm |
| M5 | 0,8 mm | 4,2 mm | M12 | 1,75 mm | 10,2 mm |
| M6 | 1,0 mm | 5,0 mm | M16 | 2,0 mm | 14,0 mm |
Wiertła HSS-G DIN 338 w tych średnicach znajdziesz w kategorii Wiertła do stali.
Co oznaczają HSS-R, HSS-G, HSS-Co i DIN 338?
| Oznaczenie | Co to znaczy | Kiedy wybrać |
|---|---|---|
| HSS-R | wiertło walcowane, najtańsze | sporadyczne prace w miękkiej stali |
| HSS-G | wiertło szlifowane, dokładna geometria | codzienna praca w stali i aluminium |
| HSS-Co / HSS-E | stal szybkotnąca z kobaltem (zwykle 5%, M35) | nierdzewka, stale twardsze, praca seryjna |
| TiN (złota powłoka) | powłoka zmniejszająca tarcie | dłuższa trwałość – nie oznacza kobaltu |
| DIN 338 | wiertło krótkie (typ N), najpopularniejsze | większość prac wiertarką |
| DIN 340 | wiertło długie | głębokie i trudno dostępne otwory |
| 118° / 135° | kąt wierzchołkowy | 118° – uniwersalny; 135° z podciętym ścinem – lepiej centruje, do twardszej stali |
Jak wiercić w stali nierdzewnej, żeby nie spalić wiertła?
Wiertło się grzeje, ślizga lub szybko tępi? Przyczyny i rozwiązania
| Objaw | Przyczyna | Rozwiązanie |
|---|---|---|
| Wiertło sinieje, dymi | za wysokie obroty, brak chłodzenia | zmniejsz obroty, stosuj olej |
| Piszczy, nie robi wióra | za mały docisk, materiał się utwardza | dociśnij mocniej i równo |
| Ucieka ze środka | brak punktowania, śliska powierzchnia | punktak lub wiertło 135° z podciętym ścinem |
| Szybko się tępi w nierdzewce | wiertło HSS-G zamiast HSS-Co | HSS-Co i niskie obroty |
| Otwór owalny, większy | bicie uchwytu, luźny detal | zamocuj detal, sprawdź uchwyt |
| Wykruszone naroża ostrza | drgania, zbyt duży otwór wstępny | stabilne mocowanie, mniejszy otwór prowadzący |
| Mimo wszystko nie skrawa | stępione ostrze | wymień lub naostrz wiertło |
Najczęstsze pytania klientów
Czy złote wiertło zawsze jest kobaltowe?▼
Nie. Złoty kolor to zwykle powłoka TiN albo obróbka powierzchni. O materiale decyduje oznaczenie HSS-Co na wiertle lub w specyfikacji, a nie kolor.
Czy wiertłem HSS-G można wiercić w nierdzewce?▼
Pojedyncze otwory – tak, przy niskich obrotach i chłodzeniu. Przy regularnej pracy w stali nierdzewnej HSS-Co będzie dużo trwalsze.
Czy trzeba najpierw wykonać mniejszy otwór?▼
Przy średnicach od ok. 8–10 mm otwór prowadzący ułatwia pracę. Powinien mieć mniej więcej szerokość ścinu większego wiertła – zbyt duży powoduje drgania i wykruszanie naroży.
Jakie wiertło pod gwint M8?▼
Pod gwint M8 zwykły (skok 1,25 mm) wierć wiertłem 6,8 mm. Pod M6 – 5,0 mm, pod M10 – 8,5 mm.
Do czego służy wiertło stopniowe?▼
Do wykonywania i powiększania otworów o różnych średnicach w cienkiej blasze, tworzywach i profilach cienkościennych. Nie zastępuje klasycznego wiertła do głębokich otworów.
Kiedy wymienić wiertło?▼
Gdy mimo poprawnych parametrów trzeba mocno zwiększać docisk, wiertło piszczy, nie tworzy regularnego wióra albo zostawia nierówny otwór. Dobre wiertła można też naostrzyć.
Nie wiesz, jakie wiertło wybrać?
Podaj kilka informacji, a dobierzemy wiertło, które wykona czysty otwór:
■ potrzebna średnica i głębokość otworu
■ maszyna (wiertarka ręczna, stołowa, magnetyczna)
■ liczba otworów – pojedyncze czy seria
pon.–pt. 7:00–15:00 · dobierzemy produkty i szybko wyślemy zamówienie